産業機器用の金属部品を設計する場合、わずかな寸法のずれが、後の生産段階で問題を引き起こす可能性があります。穴が取り付けポイントと一致していない可能性があり、エンクロージャ パネルに不均一な隙間が残る可能性があり、個別に許容できるように見える部品が組み立て中に互いに適合しない可能性があります。これらの問題は、材料特性や部品の形状が最終結果に影響を与える可能性があるステンレス鋼やアルミニウムの板金を扱う場合に特に重要です。
レーザー切断公差の背後にある要因を理解することは、エンジニアが生産を開始する前に、より実用的な図面を作成し、適切な材料を選択し、現実的な検査要件を確立するのに役立ちます。 OEM バイヤーにとって、この知識により、板金製造パートナーと技術的な期待を伝えることも容易になります。
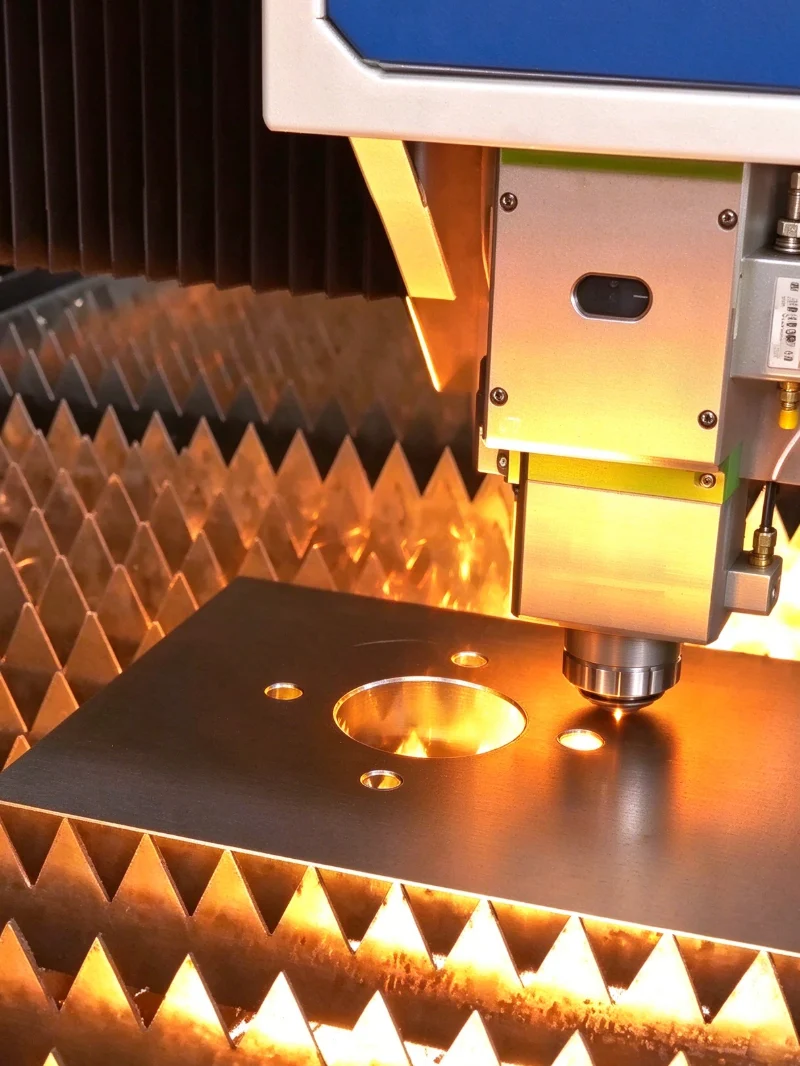
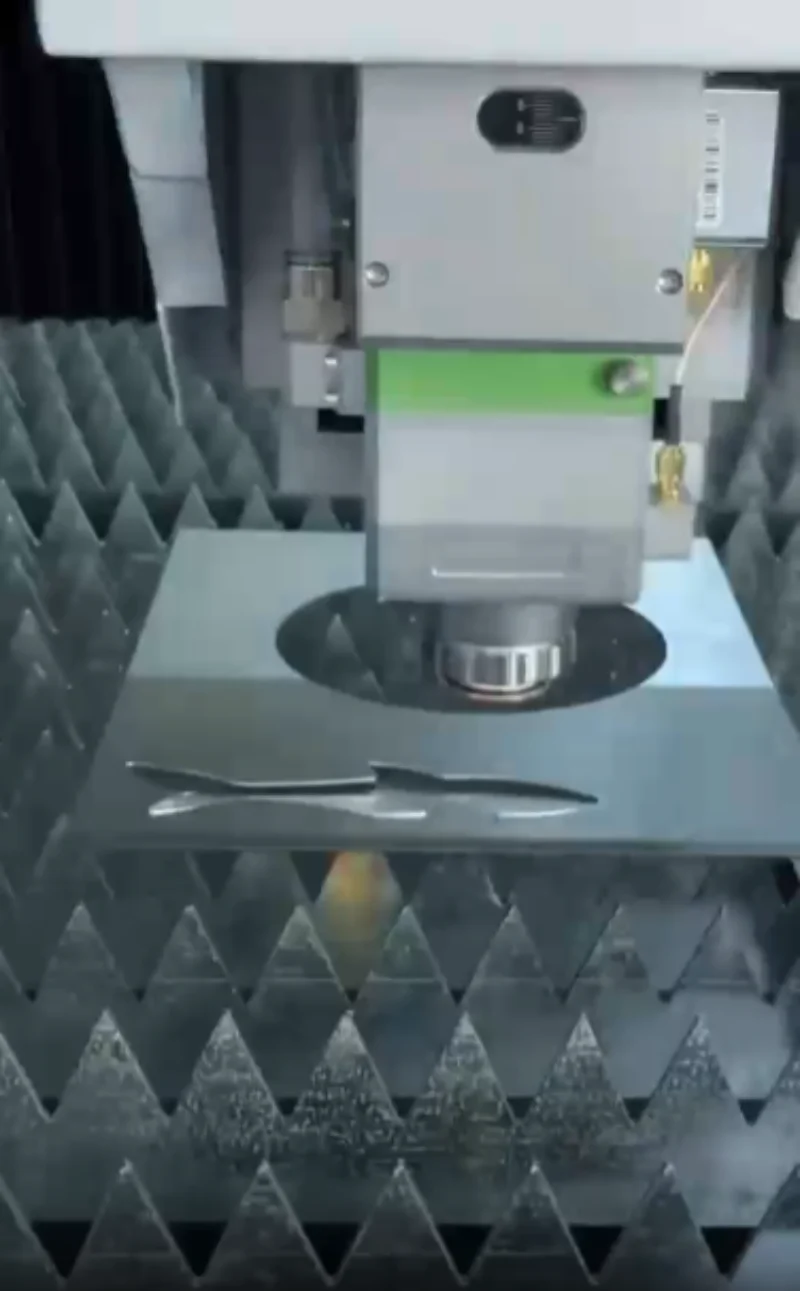
レーザー切断公差とは、設計図面に指定された寸法と完成品の実際の寸法との間の許容差を指します。これにより、カットエッジ、穴、スロット、または外部プロファイルが設計にどの程度一致する必要があるかが決まります。
たとえば、図面で ±0.05 mm の公差で 100 mm の寸法が指定されている場合、許容される測定寸法の範囲は 99.95 mm ~ 100.05 mm になります。この公差が適切かどうかは、フィーチャーの機能、材質、板厚、切削条件によって異なります。
すべての機能が同じレベルの精度を必要とするわけではありません。重要なコンポーネントの位置を特定する取り付け穴は、別のパネルで覆われた外側のエッジよりも厳密な管理が必要な場合があります。すべての寸法に不必要に厳しい公差を適用すると、完成品を改善することなく製造や検査が複雑になる可能性があります。
実際の図面では重要な寸法を明確に特定し、一般的な寸法と区別する必要があります。これにより、エンジニアリング チームと生産チームは、取り付け、機能、組み立てにおいて最も重要な機能に検査リソースを集中させることができます。
ステンレス鋼とアルミニウムはどちらも工業用板金製造で広く使用されていますが、それらの物理的特性により、異なる加工上の考慮事項が生じます。
ステンレス鋼は、その耐食性、強度、耐久性で高く評価されています。 304 や 316 などのグレードは、通常、厳しい動作環境にさらされる機器のエンクロージャ、保護カバー、コンポーネントに選択されます。レーザー切断中、きれいなエッジと一貫した寸法結果を達成するには、切断パラメータを材料のグレードと厚さに一致させる必要があります。
アルミニウムは軽量で、有用な耐食性と熱伝導性を備えています。質量削減が重要な軽量ハウジング、構造パネル、ブラケット、機器コンポーネントによく選択されます。熱特性と表面状態は切断プロセスに影響を与えるため、ステンレス鋼に適した設定を自動的にアルミニウムに適用するべきではありません。
どちらの材料でも、精度はレーザー自体以外にも依存します。シートの平坦度、厚さの一貫性、材料の状態、切断速度、入熱、部品の形状、生産セットアップの安定性はすべて、仕上がり寸法に影響を与える可能性があります。
Hehua Machinery Technology (Kunshan) Co., Ltd. では、材料の選択と図面の要件は、より広範な板金製造プロセスの一部として考慮されています。切断方法を材料およびコンポーネントの設計に一致させると、その後の曲げ、溶接、組み立てのためのより信頼性の高い開始点を確立するのに役立ちます。
シートの厚さは、エンジニアがレーザー切断要件を定義する際に考慮すべき最初の要素の 1 つです。 Hehua の板金加工能力は、冷間圧延鋼板、亜鉛メッキ鋼板、ステンレス鋼、アルミニウム板など、0.5 mm ~ 12 mm の厚さをカバーします。
ただし、加工可能な厚さの範囲は、その範囲内のすべての部品が同じ公差を達成することを意味するものではありません。薄いシートは取り扱い中に動きや歪みの影響を受けやすくなりますが、厚いシートではエッジの品質と寸法の一貫性を維持するために異なる切断パラメータが必要になる場合があります。
部品の形状も重要です。長くて狭いコンポーネント、狭い間隔で配置された穴、小さなスロット、鋭い内部コーナー、および複雑なプロファイルでは、単純な長方形のパネルとは異なる課題が発生する可能性があります。近接して配置されたフィーチャは熱の蓄積の影響を受ける可能性がありますが、狭いセクションは変形の影響をより受けやすい可能性があります。
図面を作成するとき、エンジニアはシートの厚さとフィーチャのサイズの関係を考慮する必要があります。穴の直径、スロットの幅、コーナーの半径、および隣接するフィーチャー間の距離は、個別に指定するのではなく、意図した製造プロセスに照らして検討する必要があります。
複雑な部品の場合、生産前のエンジニアリングレビューにより、潜在的な切断と成形の問題を特定できます。部品の製造後に寸法の問題を修正するよりも、設計段階でフィーチャーの位置や形状を調整する方が効果的である場合があります。
Hehua が公表しているレーザー切断寸法公差能力は、コンポーネントおよび該当する加工条件によって異なりますが、±0.03 ~ ±0.05 mm です。これは、厳密な寸法管理が必要なプロジェクトに役立つ参考資料となります。
ただし、最終的な公差は実際の図面で確認する必要があります。材料の種類、厚さ、部品全体のサイズ、輪郭の複雑さ、フィーチャの位置、および検査方法は、特定の要件が実用的かどうかに影響を与える可能性があります。
レーザー切断の公差を完全な組み立てアセンブリの公差と区別することも重要です。フラット パネルは、切断後は指定の寸法を満たす可能性がありますが、その後の曲げ、溶接、組み立てにより、寸法にさらなるばらつきが生じる可能性があります。
たとえば、機器の筐体には複数の取り付け穴や曲がったフランジが含まれる場合があります。穴の位置は相手コンポーネントと一致している必要があり、フランジ角度と全体の寸法は組み立て要件内に収まっている必要があります。切断公差を満たすだけでは、エンクロージャ全体が正しく適合することは保証されません。
このため、公差計画では完全な製造シーケンスを考慮する必要があります。複数の操作が必要な部品の場合、図面レビューでは重要なインターフェイスを特定し、各プロセスが最終寸法にどのように寄与するかを確立する必要があります。
検査では、完成した部品が設計図面に定義された要件を満たしているかどうかを検証します。適切な方法は、コンポーネントのサイズ、ジオメトリの複雑さ、チェックする寸法の重要性によって異なります。
レーザーカットされた板金部品の一般的な検査作業は次のとおりです。
l 外形寸法および全長または全幅を図面と照合して確認してください。
l 穴の直径、スロット幅、重要なフィーチャー間の距離を測定します。
l 切断端のバリ、凹凸、目に見える欠陥を検査します。
l 材料の厚さを検証し、供給された材料が指定されたグレードと一致することを確認します。
l 重要な寸法が最終アセンブリに影響を与える場合は、曲げやその他の操作の後に再度確認します。
複雑なコンポーネントの場合、三次元測定機 (CMM) 検査は、設計図面と照らし合わせて複数の寸法を検証するのに役立ちます。初品検査は、チームが大規模な生産を開始する前に寸法上の問題を特定できるため、新しい部品を導入する場合や設計を変更する場合に特に役立ちます。
Hehua の板金品質管理プロセスには、最初の製品の寸法検査、工程内チェック、主要な曲げ寸法の検査が含まれます。寸法レポートと外観検査記録は、顧客の受け入れ要件をサポートできます。
検査計画は、特に公差が厳しい部品や厳しい組み立てインターフェースの場合、生産前に合意する必要があります。要件が明確であれば、寸法がどのように測定されるか、どの結果が合否を決定するかについての不確実性が軽減されます。
レーザー切断は、多くの場合、完成した板金コンポーネントを製造する最初の段階にすぎません。切断後、最終組み立ての前に、部品は CNC 曲げ、スタンピング、リベット留め、溶接、バリ取り、表面処理を受けることがあります。
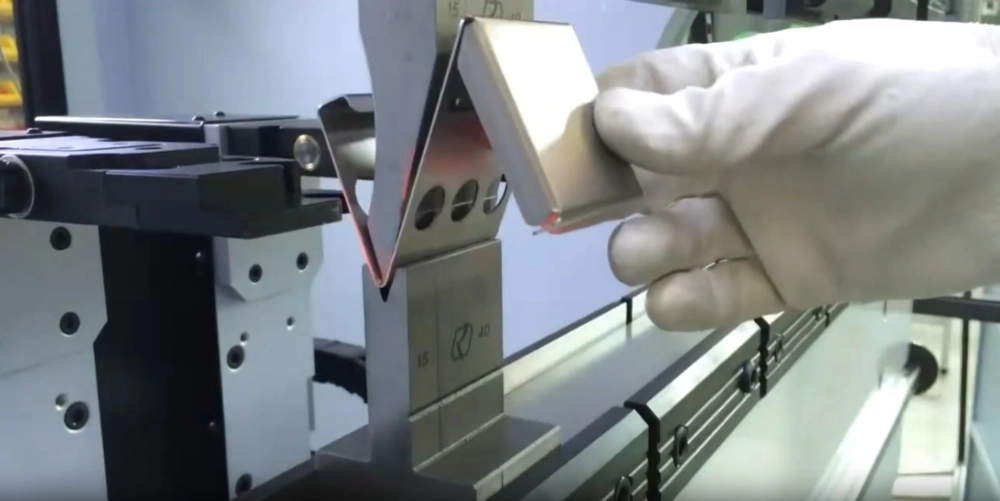
各操作は寸法や外観に影響を与える可能性があります。曲げるとスプリングバックが発生し、フランジ角度や全体の寸法に影響を与える可能性があります。溶接により、特にいくつかのコンポーネントが筐体や構造アセンブリに結合される場合、局所的な熱歪みが発生する可能性があります。表面仕上げは、外観、エッジ カバレッジ、または厳密に一致するコンポーネントのフィット感にも影響を与える可能性があります。
このため、限界寸法は切断段階だけでなく、完成した部品の状況に応じて評価する必要があります。たとえば、曲げの近くにある取り付け穴には、曲げ操作が周囲の形状に影響を与える可能性があるため、特に注意が必要な場合があります。
Hehua は、レーザー切断、CNC 曲げ、リベット留め、溶接、組み立て、および粉体塗装、ブラッシング、陽極酸化などの表面処理を含む、統合された板金製造をサポートします。これらの作業を調整することで、製造プロセス全体を通じて製造要件を調整し続けることができます。
見積を依頼する場合、購入者は最新の設計図面を提供し、重要な寸法を特定し、材料と厚さを指定し、表面仕上げまたは組み立て要件を説明する必要があります。 STEP または IGES 形式の 3 次元ファイルは、エンジニアが複雑な形状を理解し、潜在的な製造上の問題を検討するのにも役立ちます。
明確な図面は、メーカーに実現可能性の評価、生産計画、完成部品の検査のための実用的な基礎を与えます。設計をリリースする前に、エンジニアは材料のグレードと厚さが指定されていること、重要な寸法が明確に特定されていること、必要な公差が実際の機能ニーズを反映していることを確認する必要があります。
部品をどのように組み立てるかを考慮することも同様に重要です。取り付けインターフェイス、嵌合パネル、留め具の位置、および曲げ位置を一緒に検討する必要があります。複数の部品がより大きなアセンブリを形成している場合、個々の部品間の関係をチェックすることで、各部品を個別に検査しても明らかではない問題を防ぐことができます。
新しいプロジェクトの場合、プロトタイプの製造は、より大きなバッチにコミットする前に、寸法とアセンブリの適合性を検証する機会を提供します。この段階で特定された変更はすべて図面や製造計画に組み込むことができるため、大量生産中に調整が繰り返される可能性が低くなります。
Hehua Machinery Technology (Kunshan) Co., Ltd.は、産業機械、自動車部品、鉄道輸送、航空宇宙、新エネルギー機器、その他のハイエンド製造アプリケーション向けの板金製造サービスを提供しています。同社は、専門の技術チームと認定された品質管理システムのサポートを受けて、顧客と協力して図面レビュー、コンポーネント製造、寸法検査、統合生産要件に取り組んでいます。
適切な公差を選択するには、コンポーネントがどのように機能するか、どの寸法が重要か、材料とその後の製造操作が最終結果にどのような影響を与えるかを理解することから始まります。ステンレス鋼およびアルミニウム部品は、用途ごとに単一の公差数値に依存するのではなく、実際の形状と製造条件に従って評価する必要があります。
カスタム エンクロージャ、取り付けブラケット、保護ハウジング、または精密板金コンポーネントを含むプロジェクトの場合、レーザー切断は、調整された製造プロセスに必要な初期プロファイルを提供できます。図面、材料仕様、厚さ要件、重要な寸法を共有することで、製造チームが実現可能性を評価し、適切な製造アプローチを推奨できるようになります。
Hehua Machinery Technology (Kunshan) Co., Ltd.は、統合された板金加工と寸法品質管理により、プロトタイプ開発からバッチ生産まで顧客をサポートし、切断精度を完成部品の要件に合わせることを支援します。

 ja
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian



 メッセージ