産業機器のエンクロージャは、内部コンポーネントをカバーするだけではありません。電気システム、機械アセンブリ、敏感な機器を埃、偶発的な接触、環境への曝露から保護します。それらの寸法は、取り付け、換気、ケーブルの配線、メンテナンスへのアクセス、および機械全体の取り付け方法にも影響します。機器メーカーにとって、これらの詳細を正しく行うには、設計と製造の間で慎重に調整する必要があります。
カスタム エンクロージャには、フラット パネル、取り付けブラケット、曲げフランジ、溶接接合部、留め具の穴、および仕上げられた外面が含まれる場合があります。各機能は他の機能と連携する必要があるため、製造シーケンスがプロジェクトの重要な部分になります。レーザー切断は、最初の板金プロファイルを作成する柔軟な方法を提供し、その後の成形、接合、仕上げ操作によって、それらのプロファイルが機能的なアセンブリに変わります。
OEM プロジェクトの場合、これらの作業を調整できる製造パートナーと協力することで、不必要な引き継ぎを減らし、設計上の問題が生産に影響を与える前に対処しやすくなります。
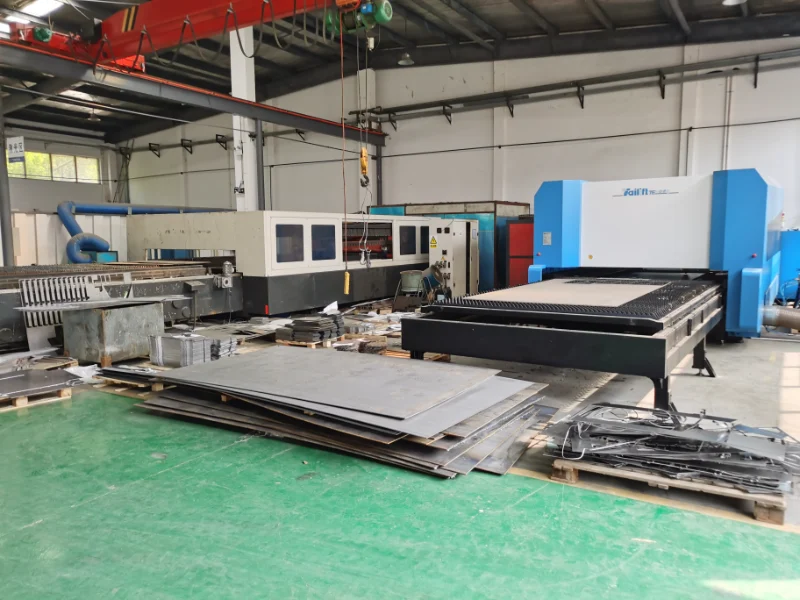
機器のエンクロージャは、意図された用途に応じて大幅に異なります。産業用制御キャビネットでは、スイッチ、ディスプレイ、ケーブル グランド用の取り付け穴と開口部を正確に配置する必要がある場合があります。コンプレッサーのエンクロージャには、構造パネル、サービス開口部、振動や定期メンテナンスに対応する機能が必要な場合があります。新エネルギー機器のハウジングには、コンポーネントの配置、保護、アセンブリへのアクセスに関して特定の要件がある場合があります。
これらの違いは、材料の選択、シートの厚さ、切断形状、曲げ代、接合方法に影響します。単純な保護カバーには適した設計でも、耐荷重エンクロージャや、密集して配置された電気コンポーネントを含むキャビネットには適さない場合があります。
したがって、メーカーは各パネルを独立した部品として扱うのではなく、エンクロージャを完全な構造として評価する必要があります。穴の位置は取り付けコンポーネントと一致する必要があり、エッジが正しく一致し、曲げ部分が意図したクリアランスを提供する必要があります。これらの関係を早期に考慮しないと、組み立て中に調整が必要になる場合があります。
Hehua Machinery Technology (Kunshan) Co., Ltd. では、カスタム板金製造により、産業機械、自動車部品、鉄道輸送、航空宇宙、風力発電、原子力、半導体装置、新エネルギー装置にわたるアプリケーションをサポートしています。対象となる用途と組み立て要件を検討することは、各プロジェクトに適切な製造ルートを確立するのに役立ちます。
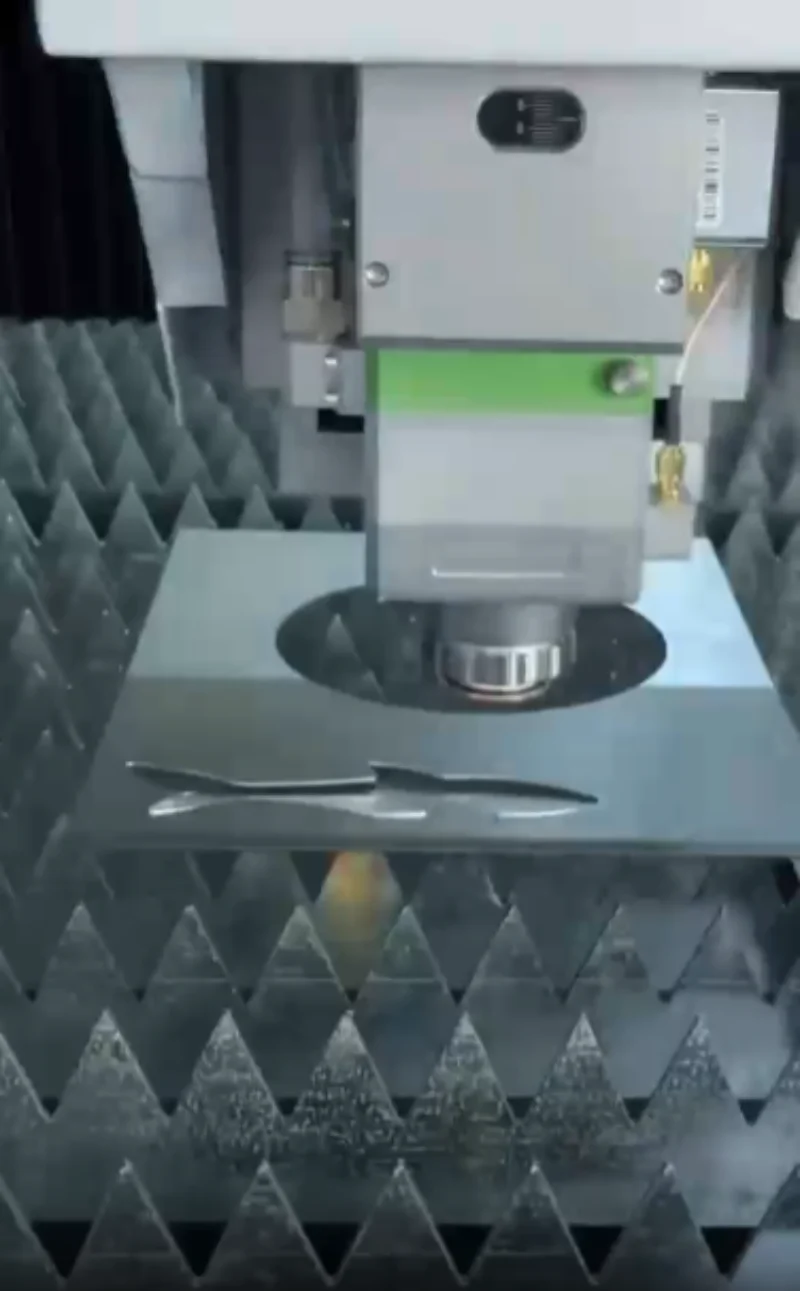
多くのエンクロージャ プロジェクトにおける最初の主要な段階は、板金を必要なプロファイルに切断することです。レーザー切断は、外部輪郭、取り付け穴、スロット、アクセス開口部、その他の詳細なフィーチャーを設計図面から直接作成するのに適しています。
プロファイルごとに専用のツールを必要とするプロセスと比較して、レーザー切断は、設計が変更された場合やプロジェクトに複数のカスタム コンポーネントが含まれている場合に柔軟性をもたらします。単純な切断方法では効率的に製造することが難しい複雑な形状にも対応できます。
ただし、適切な切断プロセスは適切な設計から始まります。エンジニアは、シートの厚さとフィーチャのサイズの関係、穴間の間隔、狭いスロットの寸法、開口部と曲げ線の間の距離を考慮する必要があります。密集したフィーチャまたは狭いセクションでは、完成品の妥協を避けるために追加のレビューが必要になる場合があります。
材料の選択は切断計画にも影響します。 Hehua は、SPCC 冷間圧延鋼、SGCC および SECC 亜鉛メッキ鋼、304 および 316 ステンレス鋼、アルミニウムなどの板金材料を加工します。記載されている加工厚さの範囲は 0.5 mm ~ 12 mm であり、板金製造能力内でさまざまな材料および構造要件に対応できます。
エンクロージャ パネルの目的は、単に 2 次元の輪郭を再現することではありません。切断された部品は、曲げ、固定、溶接、最終組み立てのための適切なインターフェースも提供する必要があります。
材料の選択には、機器の動作条件、構造要件、および外観の期待を反映する必要があります。
冷間圧延鋼は、多くの産業用キャビネットや保護ハウジングにとって実用的な選択肢です。特定の用途への適合性は、必要な強度、シートの厚さ、および腐食保護によって決まります。筐体が湿気やその他の腐食条件にさらされる場合には、亜鉛メッキ鋼板またはステンレス鋼の方が適切な場合があります。
耐食性と耐久性が重要な場合には、304 や 316 などのステンレス鋼グレードが使用されます。すべてのステンレス鋼が同一の性能を発揮すると仮定するのではなく、環境および該当するプロジェクト要件に応じて特定のグレードを選択する必要があります。
アルミニウムシートは、コンポーネントの軽量化が優先される場合に役立ちます。機械的特性が用途のニーズを満たしていれば、軽量のカバー、パネル、ブラケット、その他の機器構造に使用できます。
材料の選択はその後の作業にも影響します。材料が異なると、適切な切断パラメータ、曲げ代、溶接手順、仕上げ方法が必要になります。ある材料に適した表面処理が、別の材料には適さない場合があります。
プロジェクト計画中に、購入者は、耐食性、表面外観、またはトレーサビリティに関する要件とともに、図面上で材料のグレードと厚さを指定する必要があります。これにより、製造チームは設計をレビューし、互換性のあるプロセスを選択するための明確な基盤を得ることができます。
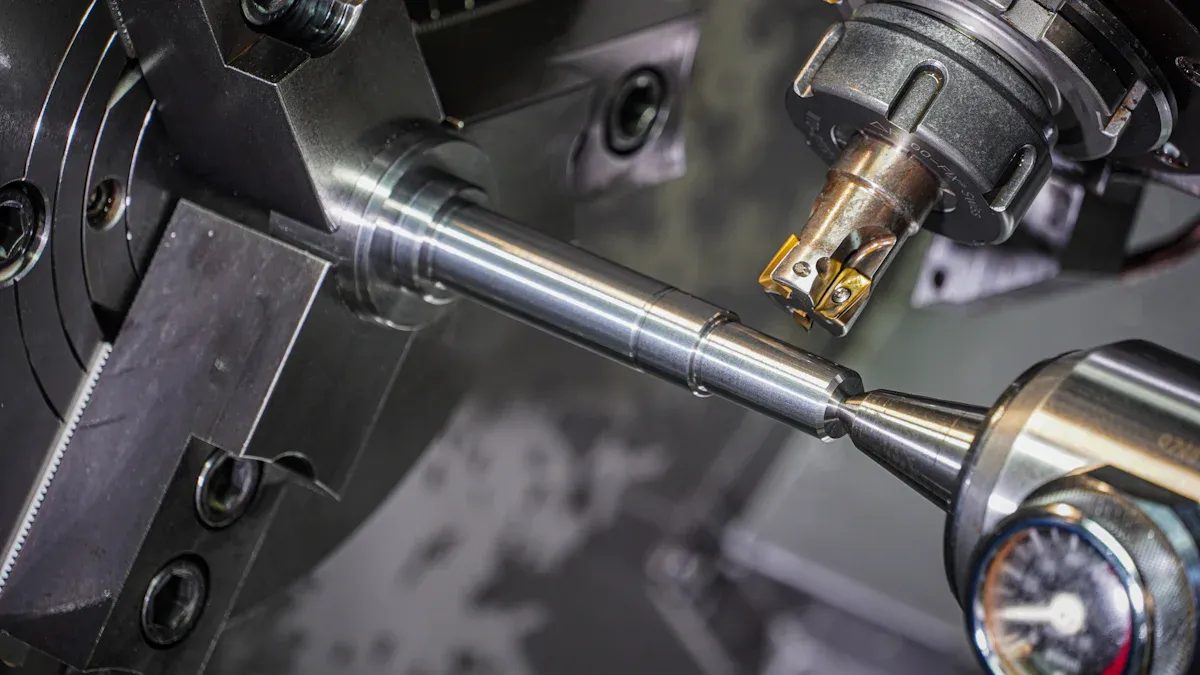
プロファイルが切断されると、CNC 曲げによって平らなシートがエンクロージャに必要な 3 次元形状に形成されます。側壁、取り付けフランジ、補強エッジ、およびリターンベンドは、構造的なサポートを提供し、組み立てに必要なインターフェースを確立できます。
曲げ精度は、材料特性、シートの厚さ、曲げ半径、工具、図面上で指定された角度などのいくつかの要因によって決まります。スプリングバックにより、曲げ力が取り除かれた後、材料が部分的に元の形状に戻ることがあります。この影響を考慮しないと、仕上がりの角度や全体の寸法が意図した形状と異なる場合があります。
設計者は、曲げ、穴、隣接するフィーチャー間の潜在的な干渉もチェックする必要があります。穴の位置が曲げに近すぎると、成形中に歪む可能性があります。一方、フランジの計画が不十分だと、ファスナーが邪魔になったり、パネルが相手コンポーネントに適合しなくなったりする可能性があります。
このため、レーザー切断と曲げは同時に計画する必要があります。各カット フィーチャの位置はその後の成形操作を考慮する必要があり、完成した形状はエンクロージャの組み立て要件に照らしてチェックする必要があります。
Hehua は、切断と並行して CNC 曲げおよび関連する板金成形サービスを提供しています。記載されている CNC 曲げ寸法公差は ±0.05 ~ ±0.1 mm、曲げ角度公差は ±0.5° ですが、該当する部品および加工条件に依存します。これらの図はプロジェクトの議論に技術的な参考資料を提供しますが、実際の要件は図面レビューを通じて確認する必要があります。
成形後、製品設計に従って筐体パネルとサポートコンポーネントが接合されます。適切な方法には、リベット留め、セルフクリンチファスナー、リベットナット、TIG 溶接、MIG 溶接、または機械的締結が含まれる場合があります。
選択は、エンクロージャの構造、アクセス要件、保守性、外観、および予想される動作条件によって異なります。取り外し可能なカバーにはネジ付き取り付けポイントが必要な場合がありますが、永久的に接合された構造ハウジングには溶接継ぎ目または強化された接続が必要な場合があります。
組み立て計画では、コンポーネントを取り付ける順序を考慮する必要があります。エンクロージャを閉じる前に、内部ブラケット、取り付けプレート、補強部品を取り付ける必要がある場合があります。プロセスの早い段階でアクセスが制限されると、作業者はファスナーの位置を決めたり、溶接を一貫して完了したりすることが困難になる可能性があります。
溶接によって熱に関連した歪みが生じる可能性もあります。寸法要件が厳しいアセンブリの場合は、製造前に治具の設計、溶接順序、検査チェックポイントを考慮する必要があります。重要な界面は、個々の切断パネルの寸法のみに依存するのではなく、接合後に測定する必要がある場合があります。
統合製造では、切断、成形、接合の要件を同じアセンブリの一部として検討できるため、これらの作業の調整が容易になります。また、プロトタイプの結果で適合性やアクセスの問題が明らかになった場合に、設計変更に対処するためのより明確なルートも提供します。
表面仕上げは、機器の筐体の外観と性能の両方に影響します。材料と用途に応じて、オプションには粉体塗装、液体塗装、はけ塗り、研磨、陽極酸化、亜鉛メッキ、不動態化、またはその他の適切な処理が含まれます。
使用環境や求められる外観に応じて仕上げを選択してください。屋外のエンクロージャには追加の腐食保護が必要な場合がありますが、露出したパネルには一貫した色、質感、またはブラッシュグレインの方向が必要な場合があります。陽極酸化処理を目的としたアルミニウム部品には、適合する材料と表面処理プロセスが必要です。
仕上げの前に、切断エッジと成形表面にバリ、傷、変形、および最終結果に影響を与える可能性のあるその他の欠陥がないか確認する必要があります。特に、穴、ファスナーの境界面、またはぴったりとフィットするコンポーネントが処理後も機能を維持する必要がある場合、コーティング前に寸法チェックが必要になる場合があります。
最終検査では、組み立てられた筐体が承認された図面と品質要件を満たしていることを確認する必要があります。一般的なチェックには、全体の寸法、取り付け穴の位置、曲げ形状、接合状態、表面の外観、およびアセンブリのフィット感が含まれます。特定の文書要件があるプロジェクトの場合、寸法レポートと外観検査記録は顧客の受け入れをサポートします。
Hehua は ISO 9001 認証の品質管理システムに従っており、IATF 16949 自動車品質システム認証と鉄道車両および部品の溶接に関する EN 15085 認証も取得しています。その品質プロセスには、初品検査、工程内チェック、主要機能の寸法検査が含まれます。アプリケーションで必要な場合は、追加のテストについても議論できます。
カスタム エンクロージャを本格的な製品にリリースする前にプロトタイプを作成すると、設計が意図したとおりに機能するかどうかを確認できます。エンジニアは、パネル間のフィット感を検査し、取り付けポイントを確認し、設置とメンテナンスのためのアクセスを評価し、コンポーネント間の潜在的な干渉を特定できます。
問題が見つかった場合は、同じ問題がより大きなバッチに影響を及ぼす前に図面を修正できます。プロトタイプの評価は、選択した材料、曲げ形状、接合方法、表面仕上げが意図した用途に適しているかどうかを判断するのにも役立ちます。
Hehua はプロトタイプ開発、小ロット試作から量産までのプロジェクトをサポートします。同社は 17,800 平方メートルを超える製造工場を運営しており、従業員は 160 名を超えています。同社の技術チームは図面レビューと製造調整をサポートし、生産管理システムはプロジェクト、購入、在庫、生産情報の調整を支援します。
最初の技術レビューの場合、購入者は最新の 2D 図面と、利用可能な場合は STEP や IGES などの形式の 3D CAD ファイルを提供する必要があります。提出物には、材料、厚さ、重要な寸法、表面仕上げ、接合要件、および予想される生産数量を特定する必要があります。エンクロージャが既存の機器に適合する必要がある場合は、参考寸法と嵌合コンポーネントの情報も役に立ちます。
これらの詳細により、製造チームは提案された設計を評価し、潜在的な製造上の問題を特定し、作業を開始する前に適切なプロセス順序を決定することができます。
機器のエンクロージャが成功するかどうかは、カット パネルの品質以上のものに依存します。機器に適合し、意図された機能を実行するコンポーネントを製造するには、材料の選択、プロファイルの精度、曲げ、接合、仕上げ、最終検査が連携して機能する必要があります。
これらの段階を調整されたプロセスとして計画することで、OEM メーカーは設計リスクに早期に対処し、組み立ての一貫性を向上させ、リピート注文のためのより明確な品質要件を確立できます。レーザー切断により開始時の形状が提供され、その後の製造作業によって個々の部品がどの程度完全なエンクロージャになるかが決まります。
Hehua Machinery Technology (Kunshan) Co., Ltd. は、カスタム機器のキャビネット、シャーシ、保護ハウジング、ブラケット、およびその他の工業用金属コンポーネントの統合板金製造を提供しています。同社は、切断、成形、接合、仕上げ、検査をカバーする機能を備え、初期の設計レビューからプロトタイプの検証、バッチ製造まで顧客をサポートします。
次のエンクロージャ プロジェクトでは、早期に設計図面と材料仕様を準備し、組み立てに重要な寸法を特定し、製造前に完全な製造シーケンスを確認します。このアプローチは、完成したエンクロージャが設計要件と、設置される機器の実際の要件の両方を確実に満たすようにするのに役立ちます。

 ja
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian



 メッセージ