ステンレス鋼部品の適切な TIG 溶接サプライヤーを選択するには、明確なチェックリストが必要です。契約する前に次の 7 つのことを確認してください。
認証: 溶接手順の仕様および関連規格に従う。
ステンレス鋼の専門知識: 金属に関する知識と実証済みのプロジェクト履歴。
品質管理: 検査とテストは社内で行われます。
機器: TIG 溶接機の適切なセットアップとその機能。
生産能力: 毎月の収益と期日通りの配達率。
コミュニケーション: 迅速なサンプル作成と専任のエンジニアリング チーム。
価格設定: 明確なコストと長期にわたる優れた価値。
信頼できるパートナーはあらゆる点を満たします。このリストを使用して、認定サプライヤーを残りのサプライヤーと区別します。プロジェクトを保護し、長期的な成功を確実にするために、これらの基準に焦点を当ててください。
ISO 9001 認証および溶接手順の文書を探してください。
ステンレス鋼に精通しており、過去のプロジェクトの豊富な実績を持つサプライヤーを選択してください。
社内に品質管理と適切なTIG 溶接設備があることを確認してください。
毎月どれだけ稼げるか、どれくらいの頻度で予定どおりに配達できるかを確認してください。
単に最安のオプションではなく、明確な価格と長期にわたる優れた価値に焦点を当てます。
ISO 9001 認証は、一貫した品質管理を維持するというサプライヤーの約束を示します。ステンレス鋼部品のTIG 溶接サプライヤーを評価する際には、この基本的な資格情報を確認する必要があります。 ISO 9001 以外にも、用途に応じて他の認証も重要です。
認証 | ステンレス鋼のTIG溶接との関連性 |
|---|---|
AWS D9.1 | 板金溶接規格;薄いステンレス鋼の TIG 用途に適しています |
AWS D1.6 | ステンレス鋼の構造溶接;溶加材、清浄度、および耐食性を指定します |
ASME セクション IX | 圧力容器と配管に必要。このような用途におけるステンレス鋼の TIG 溶接には重要です |
AWS認定溶接検査員 | TIG溶接プロセスがステンレス鋼プロジェクトに必要な基準を確実に満たすようにする |
資格のあるサプライヤーは、これらの認証に関する溶接手順仕様書 (WPS) および手順資格記録 (PQR) を保管します。これらの文書には、コードに準拠した溶接を行うために必要なすべてのパラメータ (アンペア数、電圧、移動速度、予熱温度) が詳しく記載されています。たとえば、資格のあるサプライヤーは、溶接手順の仕様と手順の資格記録を維持しており、専任のエンジニアリング チームを抱えています。このドキュメントとエンジニアリング サポートの組み合わせにより、ステンレス鋼部品が確実に工業品質基準を満たしていることが保証されます。
ステンレス鋼は TIG 溶接に特有の課題をもたらします。オーステナイト系、フェライト系、マルテンサイト系など、さまざまなグレードを正しく扱う方法を知っているサプライヤーが必要です。各グレードには、特定の溶加材、シールドガス、および熱制御方法が必要です。
コンプライアンスは基本的な溶接規格を超えています。サプライヤーは、FDA 食品コード、EU 規則 1935/2004、3-A 衛生基準、ASME BPE、AWS D18.1 などの規制枠組みに従う必要があります。これらの規格は、ステンレス鋼部品が食品、医薬品、その他の敏感な物質に接触する場合に適用されます。
熱管理は重要です。入熱を適切に制御することで鋭敏化を防ぎ、耐食性を維持します。サプライヤーは、酸化や反りなどの問題を回避するために、低温プロセスと制御された冷却を使用する必要があります。
溶接士の資格は、能力を確認します。正式な検査には、目視検査、曲げ検査などの破壊検査、X線検査や超音波検査などの非破壊検査が含まれます。認定された手順と定期的な再認定を文書化することで、一貫した品質が保証されます。
構造用ステンレス鋼の溶接については、AWS D1.6 に従ってください。この規格は、特殊な溶加材、清浄度プロトコル、および耐食性要件を指定します。これらの規格への準拠を示すサプライヤーは、ステンレス鋼 TIG 溶接プロジェクトを処理できる能力を証明します。
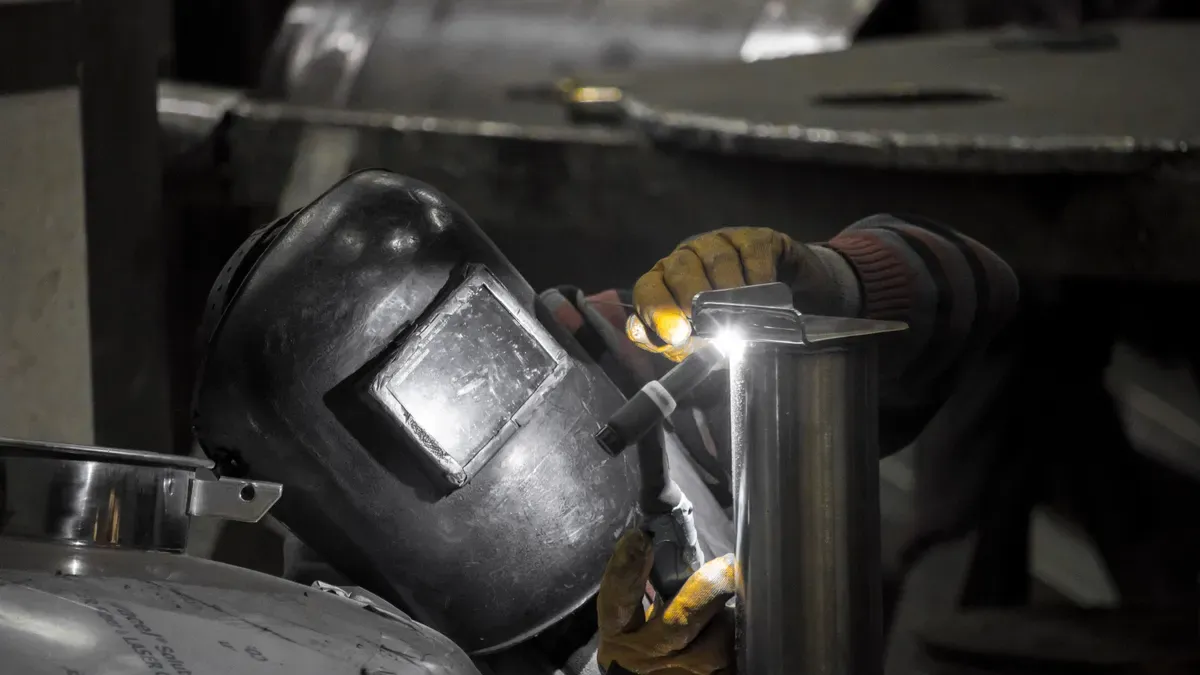
優れたTIG 溶接サプライヤーは、タングステン、ガス、溶加材がどのように連携するかを理解しています。どの部分でも間違ったものを選択すると、溶接部が弱くなったり、変色したりする原因になります。この表は、サプライヤーの技術スキルを確認する際の簡単なガイドとして使用してください。
ナレッジエリア | 特定の要件 |
|---|---|
タングステンの選択 | ほとんどのステンレス作業には 2% ランタン化タングステン (青いチップ) を使用します。安定したアークを生成し、汚染を防ぎます。より焦点の合った円弧を得るには、細かく尖らせてください。 |
シールドガス | 溶接部から酸素と窒素を遠ざけるために、100% アルゴンを 20 ~ 30 CHF (10 ~ 15 L/min) で使用します。厚いステンレス鋼の場合は、より深く浸透するために少量のヘリウムを混ぜることができます。 |
バックパージ | ステンレスチューブや薄板を溶接する場合は、バックパージにアルゴンガスを使用してください。これにより、溶接部の裏側の酸化が防止されるため、焦げた黒色ではなく、滑らかな銀色の仕上げが得られます。 |
ステンレス鋼は、溶けた接合部や熱影響部が熱を逃がしにくいため、熱を閉じ込めます。材料が 800 ~ 1400°F (426 ~ 760°C) で放置されると、クロムと炭素が結合して粒界に炭化クロムが形成されます。これによりクロムが排出され、粒界腐食のスポットが残ります。溶接の色は何が起こっているかを示します。麦わら色または明るい黄色は安全、水色はおそらく安全、濃い青と紫は炭化物が析出する可能性が高いことを意味し、黒は炭化物が析出し、部品の再加工が必要であることを意味します。
一般的な問題には、薄いステンレスの変色、歪み、多孔性、亀裂、焼き付きなどが含まれます。優れた技術が彼らを阻止します。クランプ、固定具、または仮付け溶接を使用し、溶接位置を切り替えて熱を均一に分散させます。フィラーロッドとガスラインをよく乾燥させて、気孔の発生を防ぎます。アルゴンによるバックパージにより、下面の酸化が止まります。薄いステンレスの場合は、ER308L 0.035 インチなどのより低いアンペア数とより小さなフィラー ロッドを使用し、パルス TIG を使用して入熱をカットします。パルス TIG で入熱を制御し、より低いアンペア数、より短い溶接サイクルを使用します。バックステッピング シーケンスと断続溶接を使用して、セグメント間で材料が冷却されるようにします。適切なクランプとヒート シンクにより位置合わせが維持され、熱が放出されます。
強力なポートフォリオは、サプライヤーが貴社の材料や業界に対応できることを示しています。幅広い材料経験と手動とロボットの両方の TIG 溶接能力を備えたサプライヤーは、プロトタイプと量産を処理できます。各材料には異なる熱制御とフィラー金属が必要であるため、この範囲は重要です。
業界での経験は奥深さを示しています。石油およびガスでは、サプライヤーは製油所の修理、海中バルブ、およびクラッドインコネル溶接を扱います。医療現場では、MRI や病院の機器向けに、溶接の品質が美しく、歪みが少なく、六価クロムの煙が最小限に抑えられることが求められます。食品および飲料プロジェクトでは、衛生的な製造にステンレスと二相鋼を使用しており、TIP TIG はスパッタ、目に見える煙、歪み、再加工を除去します。 TIG溶接サプライヤーをチェックするときは、あなたの分野でのプロジェクト例を尋ねてください。これらの業界にサービスを提供するサプライヤーは、変形率や不合格率を下げるために専任のエンジニアリング チームを抱えていることがよくあります。
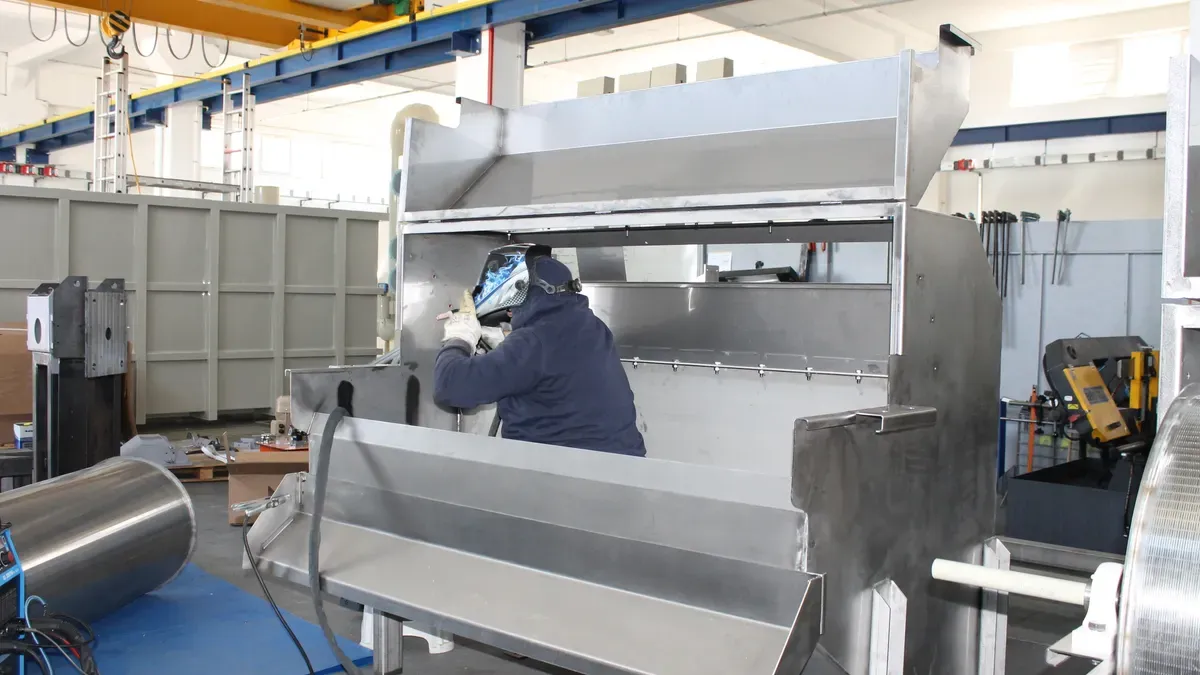
優れたTIG 溶接サプライヤーは、出荷前にすべての溶接をチェックします。サプライヤーは、亀裂、気孔、アンダーカット、スラグの混入、不完全な融合、および重なりの 6 つの一般的な問題を探す必要があります。これらの欠陥により接合部が弱くなり、腐食が発生します。
ステンレス鋼のマルチパス TIG 溶接では、次のビードを配置する前にすべてのスラグを除去する必要があります。サプライヤーは、パスの間にステンレス鋼のワイヤー ブラシを使用して清掃する必要があります。このステップにより、多孔性、スラグの混入、亀裂の原因となる汚染が阻止されます。
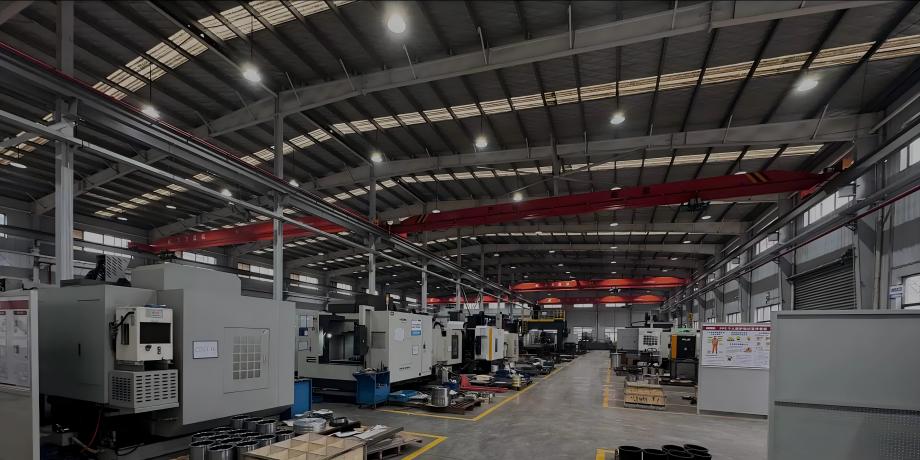
信頼できるサプライヤーは検査ラインを完備し、ブランキング、治具製作、溶接、機械加工、仕上げまでワンストップで対応します。完成した部品を単一のソースから入手できます。
適切な機械のセットアップが、きれいな溶接と欠陥のある溶接の違いになります。サプライヤーは、極性、アンペア数、ガス流量、タングステンの種類、パス間温度を管理する必要があります。次の表に主要な設定を示します。
パラメータ | 推奨設定 |
|---|---|
極性 | DCEN (直流電極マイナス) |
アンペア数 | 材料の厚さに基づいて制御 |
シールドガス | 100% アルゴン、20 ~ 30 CFH、ガスレンズ付き |
タングステン | 2% ランタン化または 2% セリウム化、鋭い先端 |
パス間温度 | オーステナイトグレードの鋭敏化を避けるために制御されています |
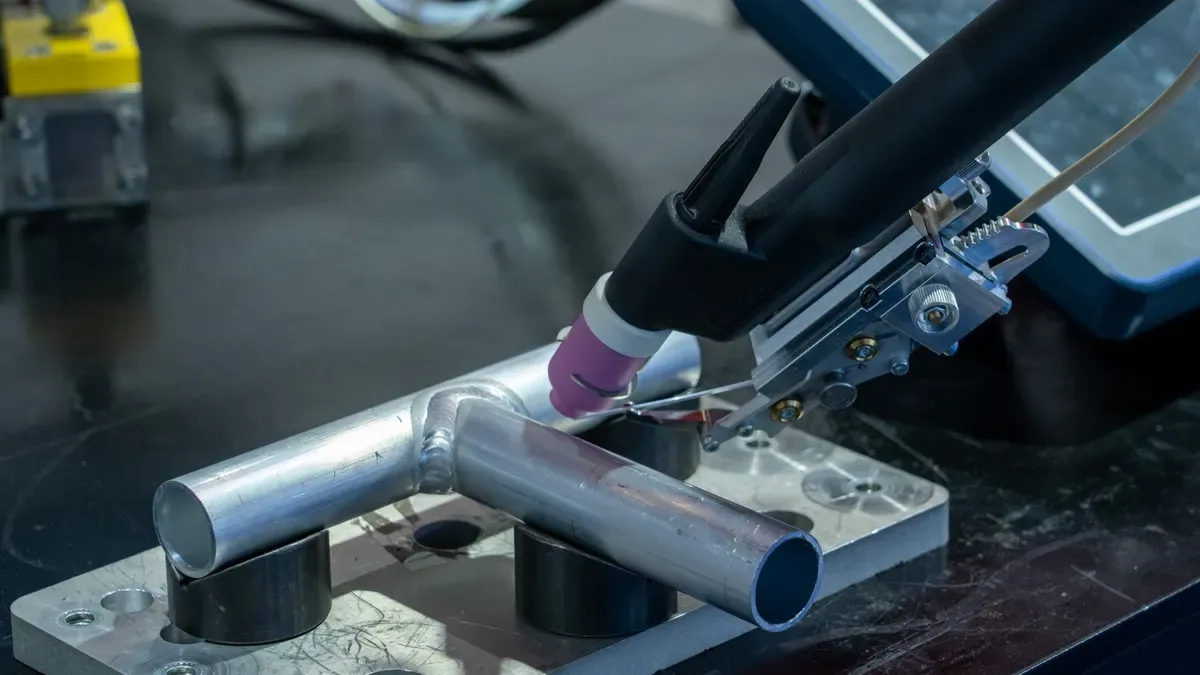
ロボット TIG 溶接により、結果の一貫性がさらに高まります。ロボット システムでは、消耗品ではないタングステン電極と別個のフィラー ロッドを使用します。より優れた表面仕上げを備えた、きれいで正確な溶接が作成されます。ロボットは人間の変動を排除したプログラムされた動きに従います。疲れることなく走り続けます。
TIG ロボット溶接は、最高品質で歪みの少ない溶接を実現します。溶接の完全性、外観、トレーサビリティが交渉の余地のない場合、TIG が最適なプロセスです。
サプライヤーは、さまざまな材料を扱う装置を使用して、プロトタイプおよび量産向けに手動およびロボットの両方の TIG 溶接を提供する場合があります。
TIG 溶接サプライヤーがどれだけの量を生産できるかは、そのサプライヤーがあなたの注文サイズに対応できるかどうかを示します。生産能力の高いサプライヤーは、速度を落とすことなく大量に出荷できます。また、高い納期厳守率も維持しています。出荷が遅れると独自の生産計画が台無しになるため、これは重要です。ステンレス鋼部品の場合、溶接の遅れにより組立ライン全体が停止する可能性があります。毎回締め切りを守るパートナーが必要です。大容量と信頼性の高い納品により、プロトタイプから量産までプロジェクトを順調に進めることができます。
サンプルのターンアラウンドが速いことは、応答性の表れです。完全生産の前に溶接の品質、フィット感、表面仕上げを承認する必要があるため、この速度は重要です。サンプリングに遅れがあると、タイムライン全体が後戻りし、市場ウィンドウを逃す可能性があります。
複雑なステンレス鋼の作業でも同様に、明確なコミュニケーションが重要です。専任のエンジニアリング チームが、問題が発生する前に回避できるようサポートします。専任のエンジニアリング チームが、高品質とドキュメント標準を維持する鍵となります。エンジニアは、材料コストを削減し、製造をよりスムーズにし、クライアントが製品設計を改善して生産を容易にするのを支援します。このサポートは、公差が厳しい複雑なステンレス鋼部品を溶接する場合に重要です。
熟練した溶接工も違いを生み出します。彼らは難しい仕事を正確かつ丁寧に処理します。 TIG 溶接は、詳細なカスタム作業や特殊合金に選択されるため、複雑なステンレス鋼プロジェクトに最適です。 AWS D1.6 などの認定は溶接工のスキルを証明し、業界標準への準拠を保証します。専任のエンジニアリング チームと資格のある溶接工がいるサプライヤーを選択すると、手戻り、材料の無駄、プロジェクトの遅延のリスクが軽減されます。良好なコミュニケーションは、予期せぬ事態が少なくなり、完成した部品に至るまでの道のりがよりスムーズになることを意味します。
明確な見積もりには、すべてのコストラインが表示されます。材料、労力、セットアップ、溶接時間、検査、仕上げが個別にリストされていることがわかります。一括で支払うサプライヤーは、あなたのお金の行き先を隠します。契約する前に詳細な見積もりを依頼してください。これにより、入札を公平に比較し、隠れた手数料を見つけることができます。
優れたサプライヤーは、コストの原動力についても説明しています。ステンレス鋼のグレード、部品の厚さ、溶接の長さ、および公差の要件はすべて、最終的な数値を変更します。サプライヤーがこれらの要素について説明すると、賢明な設計選択を行うために十分な知識が得られます。一部のサプライヤーは、見積プロセスの一環として製造容易性設計 (DFM) の最適化を提供しています。このサービスは、製造性の問題を早期に発見し、後でコストのかかる予期せぬ事態を回避するのに役立ちます。
最低入札額によって合計コストが最低になることはほとんどありません。見積もりが安いということは、多くの場合、材料が薄かったり、検査が少なかったり、溶接職人のスキルが低かったりするなど、手抜きを意味します。これらの近道は、後で欠陥、遅延、現場での障害として現れます。代わりに全体像を見てください。
要素 | なぜそれが重要なのか |
|---|---|
総所有コスト (TCO) | 見積価格だけでなく、取得、運用、保守、ライフサイクルのコストもカバーします |
手戻り率と不合格率 | 溶接品質が低いと、生産コストが上昇し、時間が無駄になり、保証の対象となる可能性があります |
配信の信頼性 | 出荷が遅れるとスケジュールが混乱し、特急料金が追加されたり、在庫がバッファされたりすることになります。 |
アフターサポート | 保証範囲と技術サポートにより、長期的な中断を軽減します |
安価なマシンは初期費用を節約できる可能性がありますが、非効率、高額なメンテナンス、または機能の制限により、長期的には費用が高くなります。総所有コストの観点から見ると、強力なアフターサポートを備えた高品質の溶接機の方が、低価格の溶接機よりも優れた投資収益率を実現できる可能性があります。
製造可能性を最適化するための設計は、付加価値サービスがどのように長期コストを削減するかを示しています。穴を曲げ線から遠ざける、曲げ逃げを追加するなど、初期の設計変更により、追加コストゼロでスクラップを防ぎます。これらの小さな調整により、拒否率が低下し、総所有コストが低く抑えられます。関連する認定と専任のエンジニアリング チームを組み合わせたサプライヤーは、この種のプロアクティブなサポートを提供します。
認証、ステンレス鋼の専門知識、品質保証、設備、能力、コミュニケーション、価格設定が、ステンレス鋼部品の信頼できるTIG 溶接サプライヤーの 7 つの柱を形成しています。潜在的なパートナーを評価するときは、この簡単なチェックリストを使用してください。
関連する認定と WPS ドキュメントを確認する
冶金の知識と関連プロジェクトの経験を確認する
社内の試験手順と機器のセットアップを検査する
毎月の生産能力と納期厳守率を評価する
見積の透明性と総所有コストを確認する
あらゆる基準を満たすサプライヤーは、必要な認証、エンジニアリング サポート、および付加価値サービスを提供します。短期的なコスト削減よりも長期的なパートナーシップの価値を優先します。今日品質に投資するサプライヤーは、明日のコストのかかるやり直しやプロジェクトの遅延を防ぎます。プロジェクトの長期的な成功を重視するパートナーを選択してください。
パルスTIG溶接は薄いステンレス鋼に最適です。熱の使用量が少なくなり、反りも軽減されます。薄い素材が溶けるのを防ぎます。この方法により、溶接溜まりをより適切に制御できます。
アルゴンガスはステンレス鋼の TIG 溶接の背面をシールドするために使用され、酸素を遮断し、変色やスケールのない滑らかな仕上げを実現します。
ステンレス鋼のグレード、壁の厚さ、溶接の長さ、公差のニーズをリストします。 AWS D1.6 や ASME Section IX などの関連する標準を含めます。これらの詳細は、サプライヤーが正しい価格を提示するのに役立ちます。
はい。一部のサプライヤーは、プロトタイプには手動 TIG 溶接を、大規模バッチにはロボット TIG 溶接を提供し、大量のサンプルに対して迅速なサンプルと安定した品質を提供します。
DFM の最適化は、穴の配置、接合部の形状、壁の厚さをチェックして、生産を開始する前に設計上の問題を検出します。これらの変更により、不合格率が削減され、部品あたりの総コストが低く抑えられます。


 ja
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian




 メッセージ